 Liputan6.com
 Kapanlagi.com
 Bola.net
 Bola.com
 Merdeka.com
 Fimela.com
 Brilio.net


Cara Menggunakan Bore Gauge: Panduan Lengkap untuk Pengukuran Diameter Internal yang Akurat
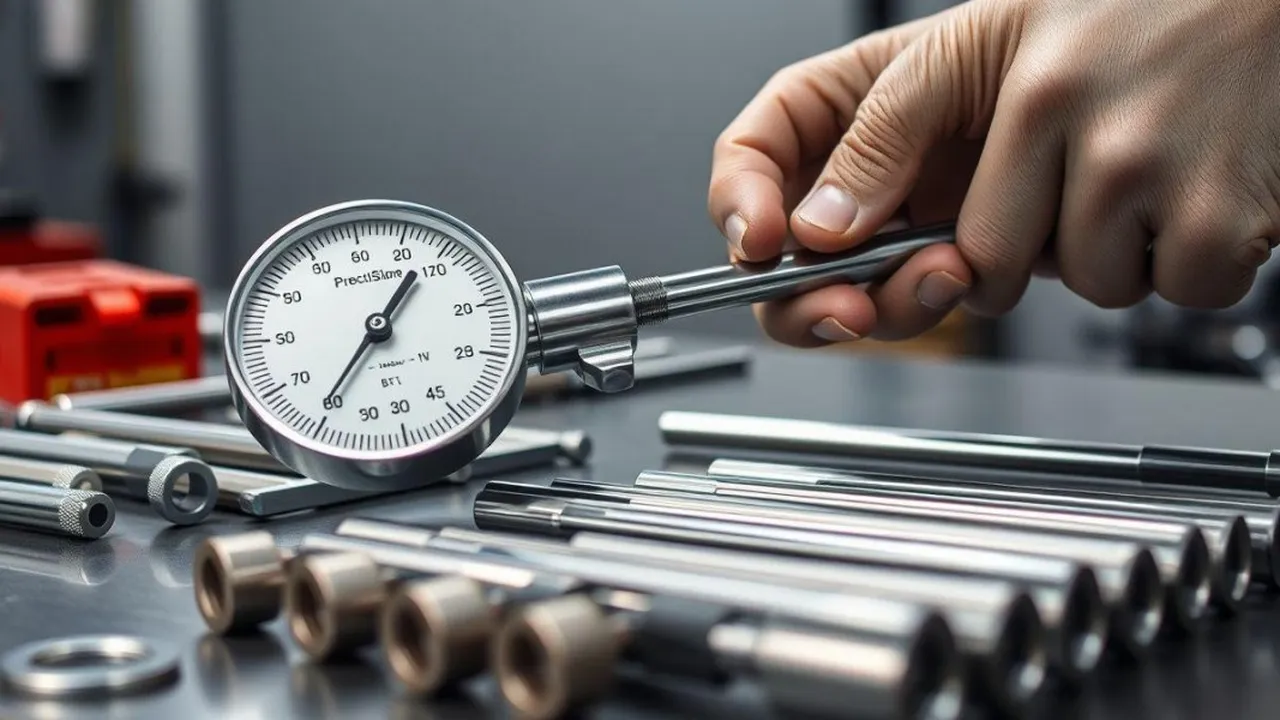
Cara Menggunakan Dial Bore Gauge
Kapanlagi.com - Bore gauge merupakan alat ukur presisi yang sangat penting dalam industri otomotif dan manufaktur. Alat ini dirancang khusus untuk mengukur diameter internal lubang atau silinder dengan tingkat akurasi tinggi. Penggunaan bore gauge yang tepat akan memastikan hasil pengukuran yang akurat dan konsisten.
Dalam dunia industri, pengukuran diameter silinder menjadi langkah krusial untuk memastikan komponen mesin bekerja optimal. Bore gauge memungkinkan teknisi mendeteksi keausan, keovalan, dan ketirusan pada silinder mesin. Pemahaman yang baik tentang cara menggunakan bore gauge akan meningkatkan kualitas perawatan dan perbaikan mesin.
Artikel ini akan membahas secara lengkap cara menggunakan bore gauge mulai dari persiapan, kalibrasi, hingga teknik pengukuran yang benar. Anda juga akan mempelajari berbagai jenis bore gauge dan aplikasinya dalam industri.
Advertisement
1. Pengertian dan Fungsi Bore Gauge
Bore gauge adalah instrumen pengukur yang dirancang untuk mengukur diameter internal dari sebuah lubang atau bore dengan tingkat presisi tinggi. Alat ini tersedia dalam berbagai rentang pengukuran yang luas sehingga dapat digunakan untuk beragam aplikasi industri dan teknis. Bore gauge bekerja dengan memasukkan probe atau anvil ke dalam lubang yang akan diukur, kemudian disesuaikan hingga pas dengan diameter lubang tersebut.
Fungsi utama bore gauge adalah mengukur diameter internal lubang dengan bentuk yang beragam, mulai dari lubang bulat biasa hingga lubang berbentuk barrel, bellmouth, atau taper. Alat ini sangat penting dalam industri otomotif untuk mengukur diameter silinder mesin, memantau keausan pada dinding silinder, dan mengevaluasi kondisi keseluruhan mesin. Bore gauge memiliki ketelitian hingga 0,01 mm, yang membuatnya ideal untuk aplikasi yang membutuhkan akurasi tinggi.
Berbeda dengan plug gauge yang hanya memeriksa keakuratan diameter lubang, bore gauge dapat mengetahui nilai atau ukuran pasti dari diameter lubang tersebut. Hasil pengukuran dengan bore gauge memberikan informasi penting tentang kondisi mesin, seperti adanya deformasi atau keausan yang tidak merata. Dengan data ini, teknisi dapat mengevaluasi apakah mesin masih dapat digunakan dengan aman atau memerlukan perbaikan lebih lanjut.
Bore gauge juga digunakan untuk memantau keausan pada dinding silinder yang terjadi akibat gesekan terus-menerus dengan piston. Deteksi keausan pada tahap awal memungkinkan perawatan yang tepat waktu untuk mencegah kerusakan lebih lanjut. Ini sangat penting dalam industri otomotif di mana keausan silinder dapat mempengaruhi performa kendaraan secara keseluruhan.
2. Jenis-Jenis Bore Gauge dan Karakteristiknya
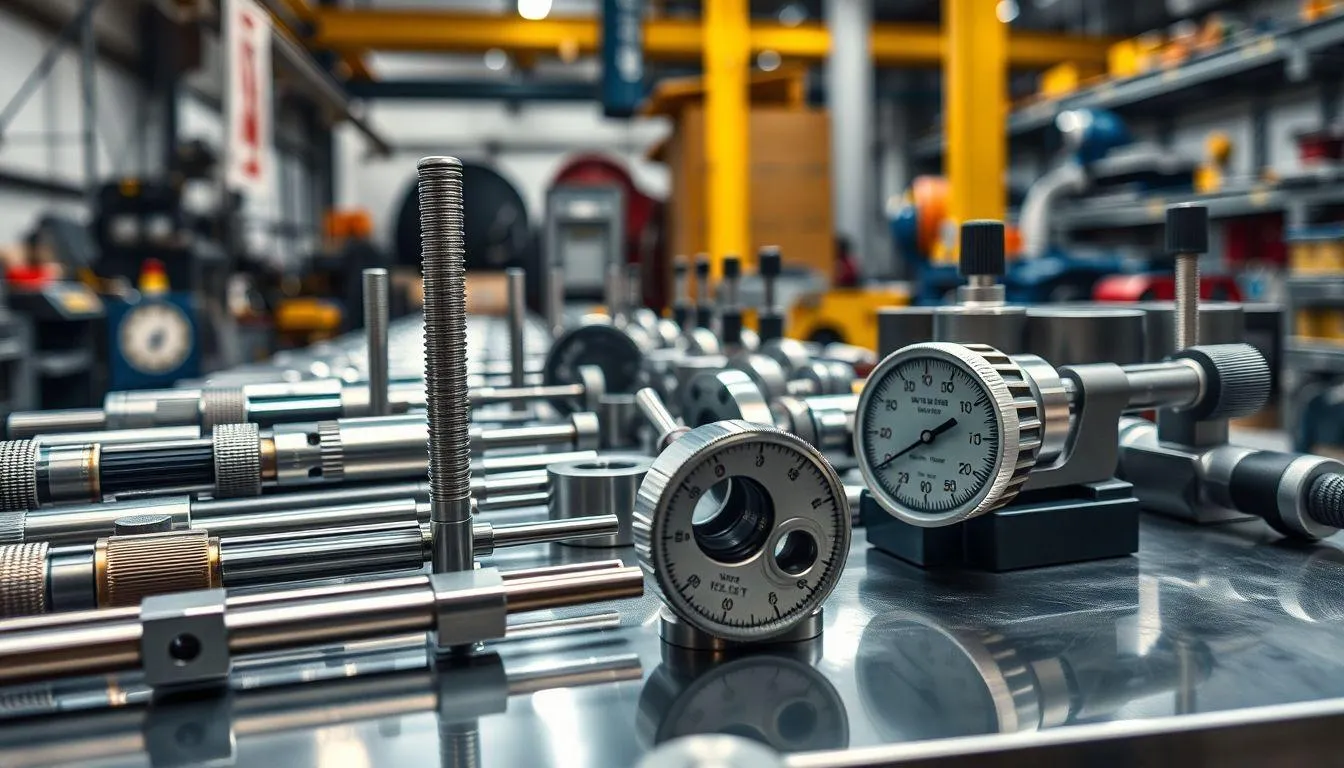
Terdapat beberapa jenis bore gauge yang umum digunakan di industri, masing-masing dengan karakteristik dan keunggulan tersendiri. Pemilihan jenis bore gauge yang tepat sangat bergantung pada kebutuhan pengukuran dan tingkat akurasi yang diinginkan.
Telescopic Bore Gauge adalah jenis yang paling sederhana dan bekerja dengan menggoyangkan pegangan untuk mendapatkan diameter lubang yang tepat. Setelah disesuaikan, ukuran diameter lubang dibaca menggunakan alat lain seperti mikrometer atau dial gauge. Meskipun mudah digunakan, jenis ini berpotensi mengalami kesalahan pembacaan akibat human error oleh operator.
Small-Hole Gauge dirancang khusus untuk mengukur lubang berdiameter kecil. Alat ini dimasukkan ke dalam lubang dan secara bertahap disesuaikan hingga terasa adanya tekanan ringan pada dinding lubang. Tersedia dalam dua tipe yaitu half-ball dan full-ball, dengan tipe full-ball umumnya lebih mudah diatur dan dirawat karena memiliki lebih sedikit pegas yang dapat menyebabkan kesalahan pengukuran.
Dial Bore Gauge mampu mengukur ukuran lubang secara langsung melalui pembacaan pada skala dial. Alat ini bekerja dengan memutar knop untuk memperpanjang dan menarik kembali anvil yang keluar dari badan bore gauge. Ketika anvil diperpanjang menyesuaikan ukuran lubang, nilai pengukuran akan terbaca pada skala. Dial bore gauge harus dikalibrasi sebelum digunakan untuk memastikan akurasi pengukuran.
Digital Bore Gauge merupakan jenis yang paling canggih dengan layar digital yang menampilkan hasil pengukuran secara langsung. Alat ini biasanya dilengkapi dengan dua hingga tiga anvil sehingga dapat melakukan pengukuran presisi pada lubang yang lebih luas dan lebih dalam. Digital bore gauge juga dapat dihubungkan dengan kabel maupun nirkabel untuk membaca dan mengirimkan data, serta dilengkapi dengan fitur penyimpanan data untuk analisis lebih lanjut.
3. Persiapan Sebelum Menggunakan Bore Gauge

Persiapan yang matang sebelum melakukan pengukuran dengan bore gauge sangat penting untuk mendapatkan hasil yang akurat dan konsisten. Langkah persiapan yang tepat akan meminimalkan kesalahan pengukuran dan memastikan alat bekerja dengan optimal.
1. Pembersihan Alat dan Objek Ukur
Pastikan permukaan silinder atau lubang yang akan diukur bersih dari kotoran, minyak, dan debu yang dapat mempengaruhi hasil pengukuran. Gunakan kain bersih dan pelumas yang sesuai untuk membersihkan permukaan. Bersihkan juga semua komponen bore gauge, terutama pada bagian measuring point, anvil, dan probe yang akan bersentuhan langsung dengan objek ukur.
2. Pemeriksaan Kondisi Alat
Periksa kondisi bore gauge sebelum digunakan. Pastikan dial gauge dapat bergerak dengan lancar dan tidak macet. Periksa juga apakah measuring point dapat bergerak bebas ketika ditekan. Jika menggunakan dial bore gauge, pastikan jarum penunjuk bergerak dengan mulus tanpa hambatan.
3. Pengukuran Diameter Kasar
Lakukan pengukuran diameter kasar terlebih dahulu menggunakan jangka sorong atau vernier caliper untuk mengetahui ukuran diameter lubang yang akan diukur. Hasil pengukuran ini akan digunakan sebagai acuan dalam memilih ukuran replacement rod dan replacement washer yang sesuai. Jika hasil pengukuran menunjukkan 72,90 mm, bulatkan menjadi 73,00 mm untuk menentukan kombinasi replacement rod 70 mm dan washer 3 mm.
4. Pemilihan Komponen yang Tepat
Pilih ukuran bore gauge yang sesuai dengan diameter silinder yang akan diukur. Memilih ukuran yang tepat sangat penting untuk mendapatkan hasil pengukuran yang akurat dan konsisten. Total panjang replacement rod dan replacement washer harus lebih besar dari diameter yang diukur karena keausan silinder biasanya menghasilkan diameter yang lebih besar dari standar.
4. Cara Menggunakan Dial Bore Gauge
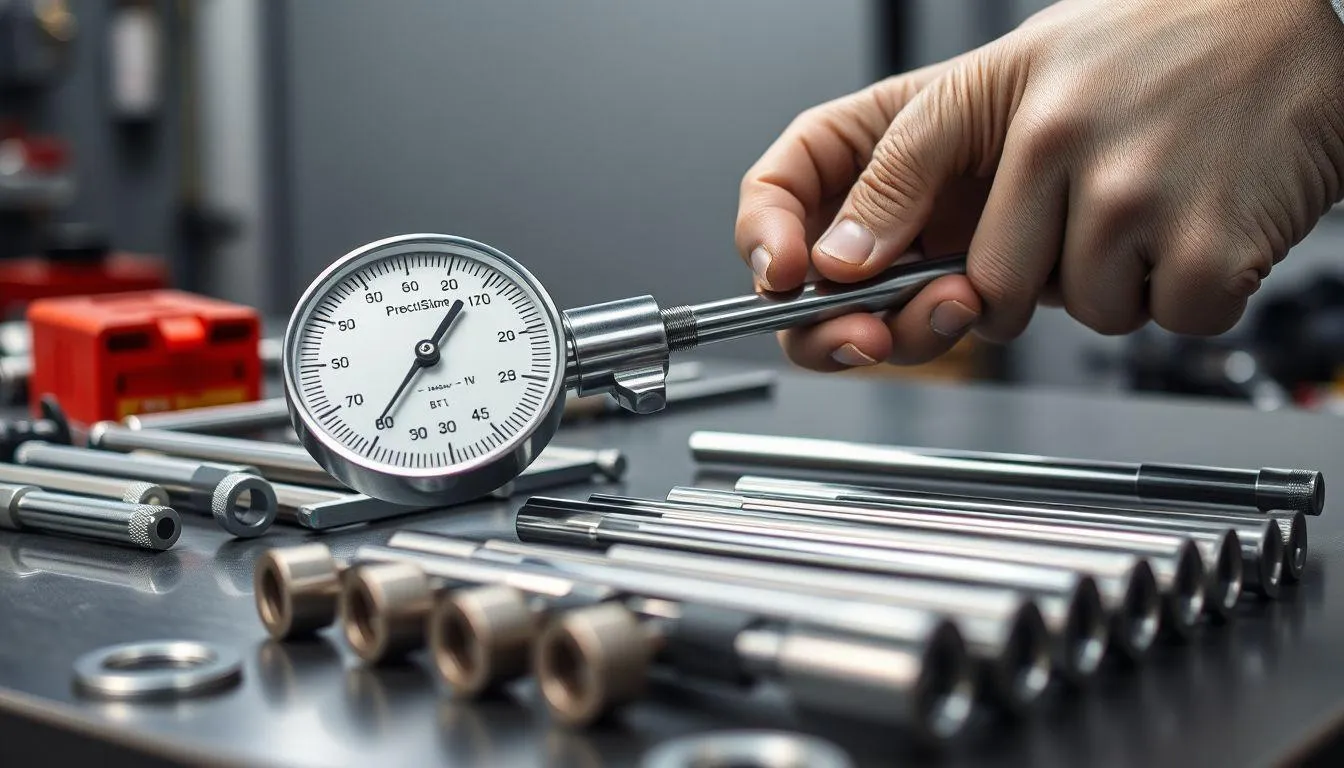
Dial bore gauge merupakan jenis yang paling umum digunakan dalam industri otomotif dan manufaktur. Berikut adalah langkah-langkah lengkap cara menggunakan bore gauge jenis dial untuk mendapatkan hasil pengukuran yang akurat.
Tahap Perakitan
Pasang dial gauge pada grip atau batang bore gauge dengan memposisikan jarum pendek pada angka 1 untuk memastikan dial gauge terhubung sempurna dengan batang. Pastikan posisi dial gauge menghadap ke depan agar mudah dibaca. Selanjutnya, rangkai replacement rod dengan washer pada sisi tumpul rod, kemudian pasangkan pada batang bore gauge dan kunci dengan replacement rod securing thread.
Kalibrasi Bore Gauge
Kalibrasi merupakan langkah krusial sebelum melakukan pengukuran. Set mikrometer sekrup sesuai dengan total panjang replacement rod dan washer, misalnya 73 mm. Masukkan measuring point bore gauge ke dalam mikrometer sekrup, kemudian amati pergerakan jarum pada dial gauge. Putar skala dial gauge hingga angka nol tepat berada pada posisi jarum panjang. Angka nol ini akan menjadi acuan pengukuran sebesar 73 mm.
Proses Pengukuran
Masukkan kepala bore gauge ke dalam lubang silinder pada posisi diagonal atau miring. Goyangkan bore gauge dengan lembut ke depan dan ke belakang sambil menjaga anvil tetap berada di sepanjang bidang sumbu yang sama. Perhatikan pergerakan jarum dan cari simpangan terjauh dengan menggerakkan bore gauge secara perlahan-lahan. Ketika penunjuk mulai membalikkan dirinya sendiri dan menuju ke arah yang berlawanan di kedua sisi tanda 0, catat pengukurannya.
Pembacaan Hasil
Jika jarum bergerak 4 strip dari angka 0 ke arah kanan (searah jarum jam), maka diameter silinder adalah 73,00 - 0,04 mm = 72,96 mm. Sebaliknya, jika jarum bergerak ke arah kiri (berlawanan jarum jam) sebesar 0,1 mm, maka diameter silinder adalah 73,00 + 0,1 mm = 73,1 mm. Satu strip pada dial gauge setara dengan 0,01 mm.
5. Cara Menggunakan Digital Bore Gauge
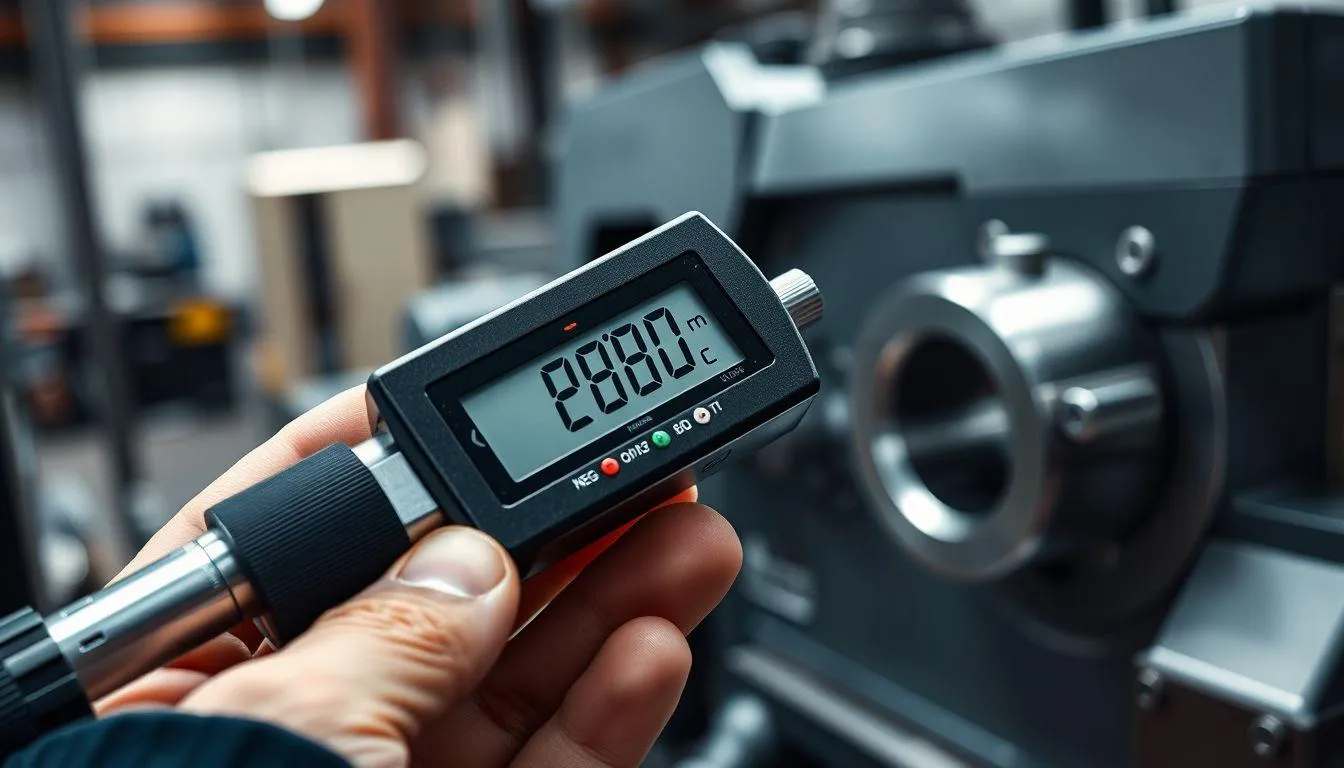
Digital bore gauge menawarkan kemudahan dan akurasi yang lebih tinggi dibandingkan jenis analog. Penggunaan digital bore gauge lebih sederhana karena hasil pengukuran langsung ditampilkan pada layar digital, mengurangi risiko kesalahan pembacaan.
Langkah Pengoperasian
Tekan tombol ON untuk menghidupkan alat, kemudian tekan pelatuk untuk mempersiapkan pengukuran. Masukkan bore gauge ke dalam lubang yang akan diukur dengan posisi yang tepat. Lepaskan pelatuk untuk mendapatkan pembacaan instan yang akan muncul pada layar digital. Hasil pengukuran akan langsung terlihat dalam bentuk angka yang jelas dan mudah dibaca.
Fitur Tambahan
Tekan tombol mode untuk melakukan konversi antara satuan inci dan metrik sesuai kebutuhan. Beberapa model digital bore gauge dilengkapi dengan lampu indikator Go/No-Go yang dengan cepat menunjukkan apakah lubang berada dalam toleransi preset atau tidak. Fitur ini sangat membantu dalam proses quality control yang membutuhkan kecepatan dan akurasi tinggi.
Dokumentasi dan Penyimpanan Data
Dokumentasikan bacaan yang tertera pada layar digital untuk referensi dan analisis lebih lanjut. Beberapa model digital bore gauge memiliki fitur penyimpanan data yang memungkinkan teknisi merekam dan menganalisis hasil pengukuran dari beberapa silinder sekaligus. Setelah selesai melakukan pengukuran, tekan tombol OFF untuk mematikan bore gauge dan menghemat baterai.
Keunggulan Digital Bore Gauge
Digital bore gauge meminimalkan risiko kesalahan pembacaan karena hasil langsung ditampilkan dalam bentuk angka. Alat ini juga lebih cepat dalam memberikan hasil pengukuran dan cocok untuk aplikasi yang membutuhkan akurasi tinggi serta analisis data yang mendalam. Kemampuan untuk mentransfer data melalui koneksi USB memudahkan proses dokumentasi dan pelaporan.
6. Teknik Pengukuran Diameter Silinder yang Akurat
Pengukuran diameter silinder tidak hanya dilakukan pada satu titik, tetapi memerlukan pengukuran di beberapa titik untuk mengetahui keovalan dan ketirusan silinder. Teknik pengukuran yang tepat akan memberikan gambaran lengkap tentang kondisi silinder.
Titik-Titik Pengukuran
Untuk mengukur diameter silinder secara komprehensif, terdapat 6 titik yang perlu diukur, terdiri dari 3 titik pada sumbu X dan 3 titik pada sumbu Y. Titik X1 berada pada bagian atas silinder, X2 pada posisi tengah dengan kedalaman setengah ketinggian silinder, dan X3 pada bagian bawah silinder. Pengukuran yang sama dilakukan pada sumbu Y untuk mendapatkan data keovalan silinder.
Metode Kalibrasi Alternatif
Selain menggunakan mikrometer untuk kalibrasi, terdapat metode alternatif yang lebih cepat dan akurat. Masukkan bore gauge ke posisi silinder paling bawah yang tidak pernah bergesekan dengan ring piston, sehingga diameternya masih sama dengan diameter standar. Gerakan bore gauge ke kanan dan kiri sampai menemukan gerakan jarum yang paling jauh, kemudian putar skala dial gauge agar angka 0 lurus dengan jarum. Metode ini dinilai lebih efektif untuk mengukur diameter silinder secara akurat.
Teknik Penggoyang yang Benar
Saat melakukan pengukuran, goyangkan bore gauge dengan gerakan yang halus dan terkontrol. Jangan terlalu cepat atau terlalu lambat dalam menggerakkan alat. Perhatikan pergerakan jarum dengan seksama untuk menemukan titik simpangan terjauh. Teknik penggoyang yang benar akan memastikan measuring point menyentuh diameter sebenarnya dari lubang yang diukur.
Perhitungan Hasil Pengukuran
Hitung nilai diameter silinder untuk masing-masing titik dengan mengurangkan nilai acuan dengan nilai simpangan. Jika nilai acuan adalah 53 mm dan simpangan terjauh pada titik X1 adalah 0,58 mm, maka diameter silinder adalah 53 - 0,58 = 52,42 mm. Jika seluruh titik memiliki nilai yang sama, maka permukaan silinder tidak memiliki keovalan atau ketirusan dan belum mengalami keausan signifikan.
7. Tips dan Trik Penggunaan Bore Gauge
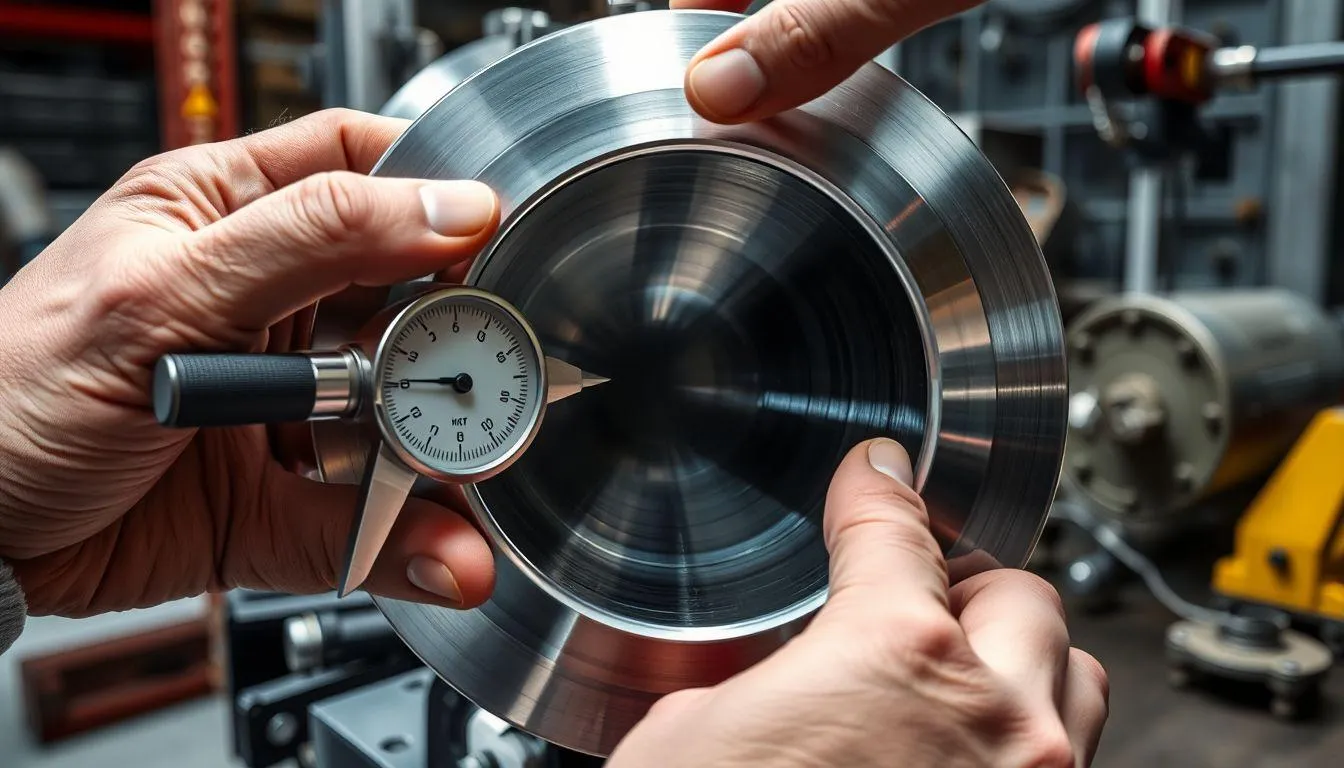
Untuk mendapatkan hasil pengukuran yang optimal dengan bore gauge, terdapat beberapa tips dan trik yang perlu diperhatikan. Penerapan tips ini akan meningkatkan akurasi dan efisiensi dalam proses pengukuran.
1. Lakukan Pengukuran Berulang
Lakukan pengukuran di beberapa titik sepanjang silinder, baik secara horizontal maupun vertikal. Ini akan membantu mendeteksi variasi diameter yang mungkin tidak terlihat jika hanya melakukan pengukuran di satu titik. Pengukuran berulang juga membantu memverifikasi konsistensi hasil dan mengurangi kemungkinan kesalahan.
2. Perawatan dan Kalibrasi Berkala
Pastikan alat dalam kondisi baik dan lakukan kalibrasi secara berkala untuk memastikan akurasinya. Simpan bore gauge di tempat yang kering dan bersih untuk mencegah korosi atau kerusakan. Lakukan pengecekan rutin pada komponen-komponen penting seperti dial gauge, measuring point, dan replacement rod.
3. Dokumentasi yang Baik
Selalu catat hasil pengukuran untuk referensi di masa mendatang, terutama jika alat digunakan untuk pemantauan keausan. Buat catatan yang detail mencakup tanggal pengukuran, kondisi alat, dan hasil pengukuran di setiap titik. Dokumentasi yang baik akan memudahkan analisis tren keausan dan perencanaan perawatan preventif.
4. Perhatikan Suhu Lingkungan
Suhu lingkungan dapat mempengaruhi hasil pengukuran karena material akan mengalami ekspansi atau kontraksi termal. Lakukan pengukuran pada suhu ruangan yang stabil dan catat suhu saat pengukuran dilakukan. Jika memungkinkan, biarkan objek ukur dan alat ukur berada pada suhu yang sama sebelum melakukan pengukuran.
5. Hindari Tekanan Berlebihan
Jangan memberikan tekanan berlebihan saat memasukkan bore gauge ke dalam lubang. Tekanan yang terlalu besar dapat menyebabkan deformasi pada measuring point atau memberikan hasil pengukuran yang tidak akurat. Gunakan tekanan yang konsisten dan ringan untuk mendapatkan hasil yang optimal.
8. FAQ (Pertanyaan yang Sering Diajukan)
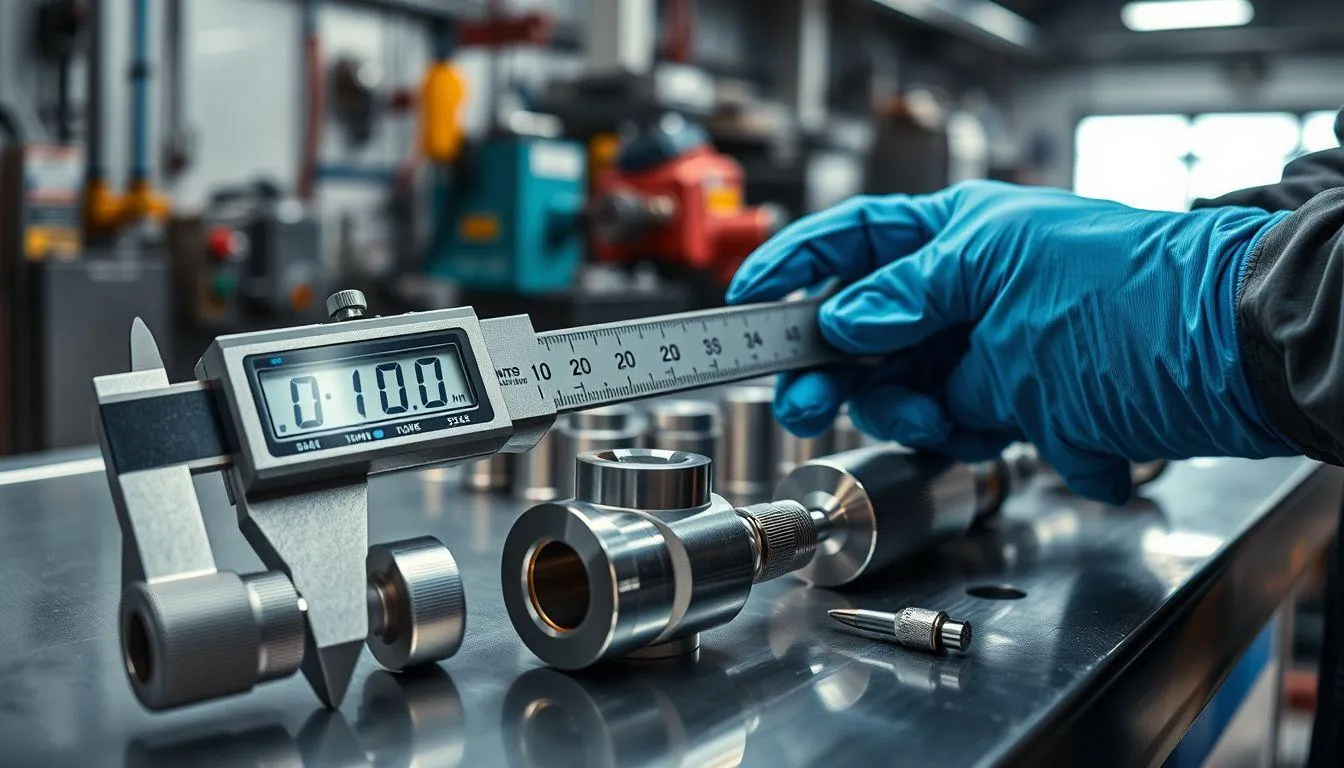
Apa perbedaan antara bore gauge dan plug gauge?
Bore gauge digunakan untuk mengukur nilai atau ukuran pasti dari diameter internal lubang, sedangkan plug gauge hanya digunakan untuk memverifikasi apakah diameter lubang sesuai dengan standar yang ditentukan. Bore gauge memberikan hasil pengukuran dalam bentuk angka, sementara plug gauge hanya memberikan informasi Go atau No-Go.
Berapa tingkat ketelitian bore gauge?
Bore gauge umumnya memiliki tingkat ketelitian sebesar 0,01 mm untuk jenis dial dan bisa mencapai 0,001 mm untuk jenis digital. Tingkat ketelitian ini sangat penting dalam industri otomotif dan manufaktur yang membutuhkan pengukuran presisi tinggi untuk memastikan komponen mesin bekerja dengan optimal.
Apakah bore gauge perlu dikalibrasi setiap kali digunakan?
Ya, bore gauge perlu dikalibrasi sebelum digunakan untuk memastikan akurasi pengukuran. Jika menggunakan metode kalibrasi dengan diameter silinder terbawah, kalibrasi perlu dilakukan setiap kali berpindah silinder. Kalibrasi berkala juga diperlukan untuk memastikan alat tetap akurat dalam jangka panjang.
Bagaimana cara memilih replacement rod dan washer yang tepat?
Pilih kombinasi replacement rod dan washer yang total panjangnya lebih besar dan paling mendekati diameter lubang yang akan diukur. Lakukan pengukuran kasar terlebih dahulu menggunakan jangka sorong, kemudian bulatkan hasilnya untuk menentukan kombinasi yang sesuai. Total panjang harus lebih besar karena keausan silinder biasanya menghasilkan diameter yang lebih besar.
Apa yang harus dilakukan jika hasil pengukuran tidak konsisten?
Jika hasil pengukuran tidak konsisten, periksa kembali kondisi bore gauge dan pastikan semua komponen berfungsi dengan baik. Bersihkan permukaan objek ukur dan measuring point dari kotoran atau minyak. Pastikan juga teknik penggoyang sudah benar dan kalibrasi ulang bore gauge jika diperlukan.
Berapa banyak titik pengukuran yang diperlukan untuk mengukur diameter silinder?
Untuk mengukur diameter silinder secara komprehensif, diperlukan minimal 6 titik pengukuran yang terdiri dari 3 titik pada sumbu X dan 3 titik pada sumbu Y. Pengukuran di beberapa titik ini penting untuk mendeteksi keovalan dan ketirusan silinder yang dapat mempengaruhi performa mesin.
Apakah digital bore gauge lebih baik daripada dial bore gauge?
Digital bore gauge menawarkan kemudahan pembacaan dan fitur tambahan seperti penyimpanan data dan konversi satuan otomatis, sehingga lebih cocok untuk aplikasi yang membutuhkan akurasi tinggi dan analisis data. Namun, dial bore gauge lebih terjangkau dan tahan lama untuk penggunaan jangka panjang. Pilihan tergantung pada kebutuhan dan budget yang tersedia.
(kpl/fds)
Advertisement
D Academy 8
-
Fashion Selebriti Jirayut Kenakan Jersey Setengah Merah Biru di Final FIFA ASEAN Cup
-
Event Dangdut Potret Tasya Allesia Hibur Para Penonton di Kediri
-
Dangdut Academy Harsiwi Achmad Tegaskan Couple Muncul Alami di Dangdut Academy 8